第九步,水压试验。切管后的钢管需进行水压试验,检验钢管的密封性和耐压性能。试验时,将钢管两端封堵,注入清水,逐步升压至设计压力的1.5倍,保压时间不少于30分钟,期间观察钢管是否有渗漏、变形等情况,无渗漏、不变形即为合格。水压试验不合格的钢管,需进行返修、重新探伤和试验,直至合格。
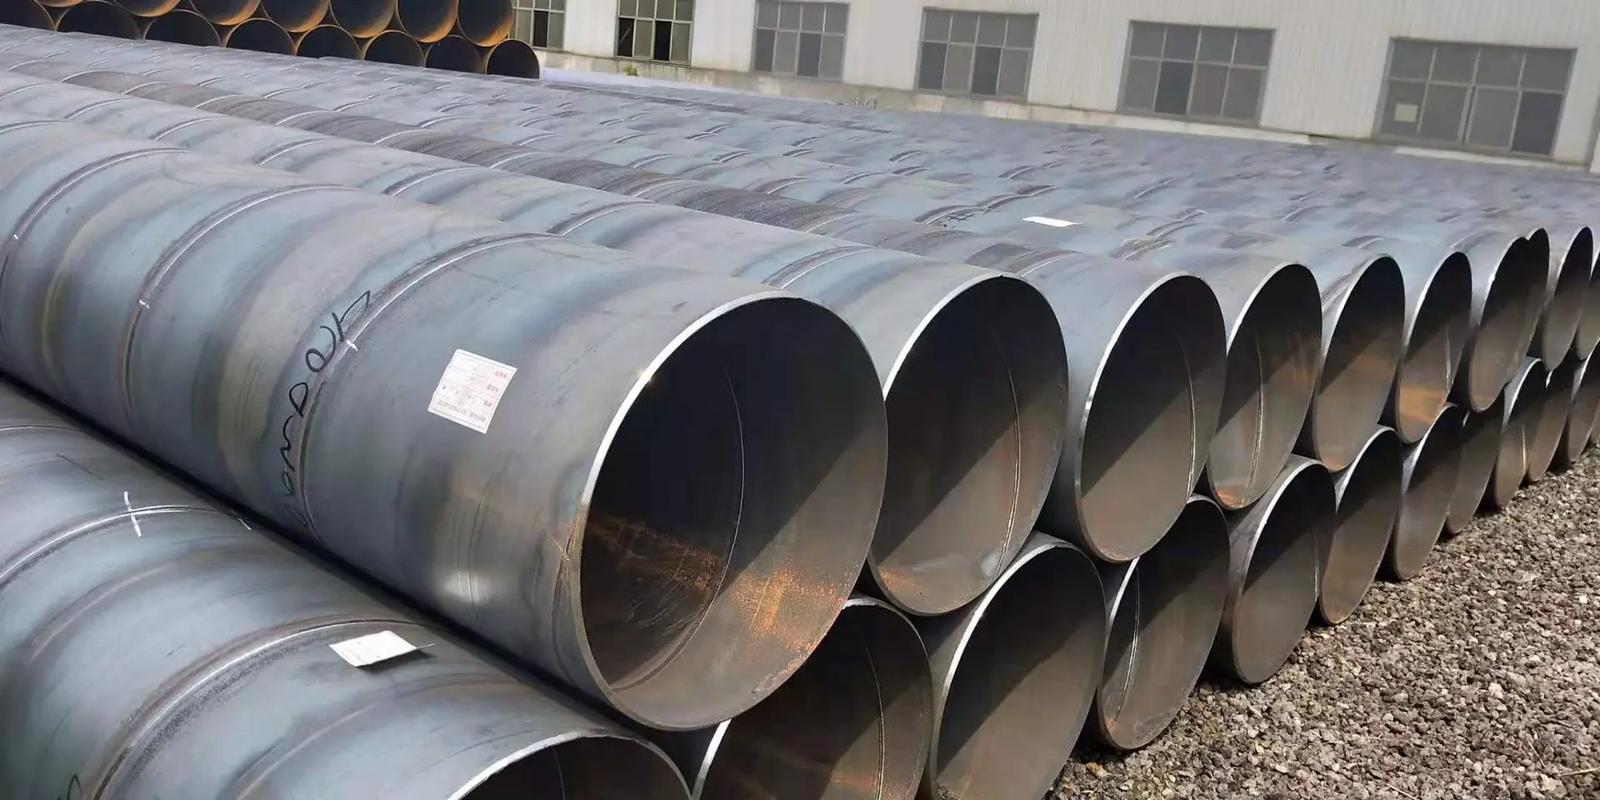
第十步,成品检验与包装。水压试验合格后,对钢管进行成品检验,包括外观检验、尺寸检验和材质复核,确保钢管的各项指标符合标准要求。检验合格后,对钢管进行防腐处理(如除锈、喷漆),然后进行包装,采用吊装带、捆扎带等进行固定,标注钢管的规格、材质、标准、炉批号等信息,便于运输和识别。
以上就是螺旋钢管的完整生产工艺流程,每一道工序都需严格遵循相关标准,加强质量控制,才能确保生产出合格的螺旋钢管,满足各类工程的使用需求。