螺旋钢管重量计算公式及快速查表
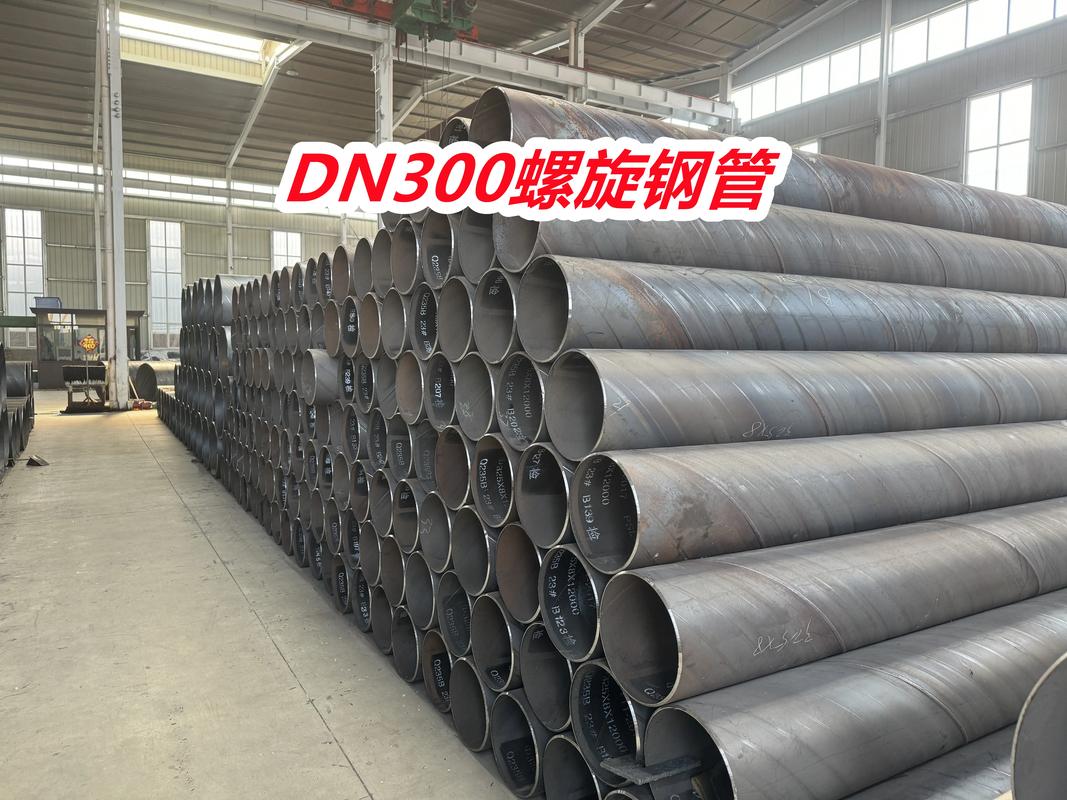
螺旋钢管的重量计算是工程采购、运输、仓储和施工中的重要环节,准确计算螺旋钢管的重量,能够合理控制采购成本、安排运输车辆、规划仓储空间,确保工程顺利推进。螺旋钢管的重量计算主要分为理论重量计算和实际重量计算,其中理论重量计算最为常用,核心计算公式基于钢管的几何尺寸和钢材密度推导得出,同时可结合常用规格的快速查表,提高计算效率,具体公式及查表说明如下:
首先,螺旋钢管理论重量计算公式。螺旋钢管的理论重量采用“每米重量”进行计算,再根据钢管的实际长度,计算出单根钢管的总重量。其核心计算公式为:每米重量(kg/m)=(外径-壁厚)×壁厚×0.02466×1.05。其中,各参数的含义及单位如下:外径(mm):螺旋钢管的外部直径,如φ800mm、φ1000mm等;壁厚(mm):螺旋钢管的壁厚,如8mm、10mm等;0.02466:钢材的密度系数(基于钢材密度7.85g/cm³推导得出);1.05:螺旋钢管的焊缝重量系数,因螺旋钢管存在双面焊缝,需增加5%的焊缝重量,确保计算结果的准确性。
第六步,双面埋弧焊。成型后的钢管雏形送入焊接设备,采用双面埋弧焊工艺对内外焊缝进行同步焊接。焊接过程中,需控制焊接电流、焊接电压、焊接速度等参数,确保焊缝连续、均匀,熔深达到标准要求,无未焊透、夹渣、气孔、咬边等缺陷。埋弧焊的优势是焊接效率高、焊缝质量稳定,能够有效保证螺旋钢管的密封性和结构强度。
第七步,焊缝探伤。焊接完成后,需对焊缝进行无损检测,常用的检测方法为超声波探伤(UT)和射线探伤(RT)。超声波探伤主要用于检测焊缝内部的缺陷,如未焊透、夹渣等;射线探伤则用于检测焊缝的内部结构,确保焊缝质量符合标准。根据钢管的用途和压力等级,探伤比例分为抽检和全检,高压管线钢管需进行100%探伤。
第八步,切管。探伤合格后的钢管送入切管机,根据工程需求,将钢管切割成定尺或不定尺长度。定尺长度一般为6m、12m,不定尺长度可根据客户要求进行切割,切割过程中需保证切口平整、无毛刺、无变形,长度误差控制在±50mm以内。