第三步,钢带剪切。校平后的钢带送入剪切机,根据生产钢管的口径和壁厚,将钢带剪切至合适的宽度。剪切过程中,需保证切口平整、无毛刺、无变形,剪切尺寸误差需控制在±0.5mm以内,避免影响后续的成型和焊接质量。
第四步,边缘处理。剪切后的钢带需进行边缘处理,包括坡口加工和表面清理。坡口加工采用专用坡口机,将钢带的边缘加工成V型或X型坡口,便于后续的焊接,确保焊缝的熔深和强度;表面清理则是去除钢带边缘的氧化皮、油污等杂质,保证焊接过程中焊缝的质量,避免出现夹渣、气孔等缺陷。
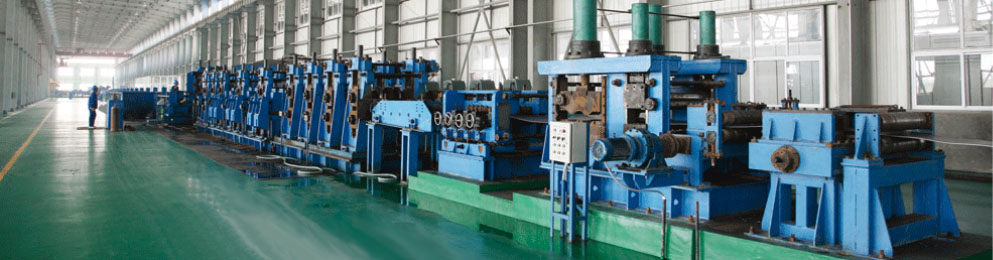
第五步,成型。边缘处理后的钢带送入成型机,通过成型机的轧辊将钢带卷制成螺旋状,形成钢管的雏形。成型过程中,需严格控制卷制角度、成型速度和轧辊压力,确保钢管的外径、椭圆度和直线度符合标准要求,同时保证钢带的边缘对齐,避免出现错边、搭边等问题。
在焊缝形式与受力性能上,螺旋钢管的螺旋焊缝分散了管道受力,避免了直缝钢管焊缝集中受力的弊端,因此在相同壁厚和材质的情况下,螺旋钢管的抗冲击性、抗压性和抗裂性更优,适合用于高压、高负荷的管道系统;直缝钢管的焊缝集中在管道的一条直线上,受力相对集中,在高压工况下,焊缝处容易出现应力集中,因此更适合低压、小口径的管道使用。
适用口径方面,螺旋钢管的优势尤为明显,可生产口径从φ219mm到φ3620mm的各类钢管,大口径、厚壁螺旋钢管的生产技术成熟,能够满足市政、油气等工程对大流量、大口径管道的需求;直缝钢管的口径相对较小,一般集中在φ108mm到φ1220mm之间,主要用于中小口径的低压管道,如室内给排水、小型工业管道等。
成本价格上,螺旋钢管的生产效率高、原材料利用率高,尤其是大口径规格,成本优势显著,同等规格下,螺旋钢管的价格通常比直缝钢管低10%-20%;直缝钢管生产工艺简单,但大口径规格的生产难度大、产能低,因此小口径直缝钢管成本较低,大口径直缝钢管成本则高于同规格螺旋钢管。